Pro výrobu plechů je CNC laserový řezací stroj nejpraktičtějším způsobem, jak přeměnit ploché plechy na hotové díly s vysokou přesností, ale správný systém není ten s nejvyšším příkonem – je to ten, který je přizpůsoben vašemu materiálovému mixu, rozsahu tloušťky a dennímu výkonu. Ve většině dílen pokrývá vláknový laser v rozsahu 1 kW až 6 kW efektivní práci s měkkou ocelí, nerezovou ocelí a hliníkem, zatímco CO2 lasery jsou nyní pro řezání plechů spíše výjimkou než pravidlem.
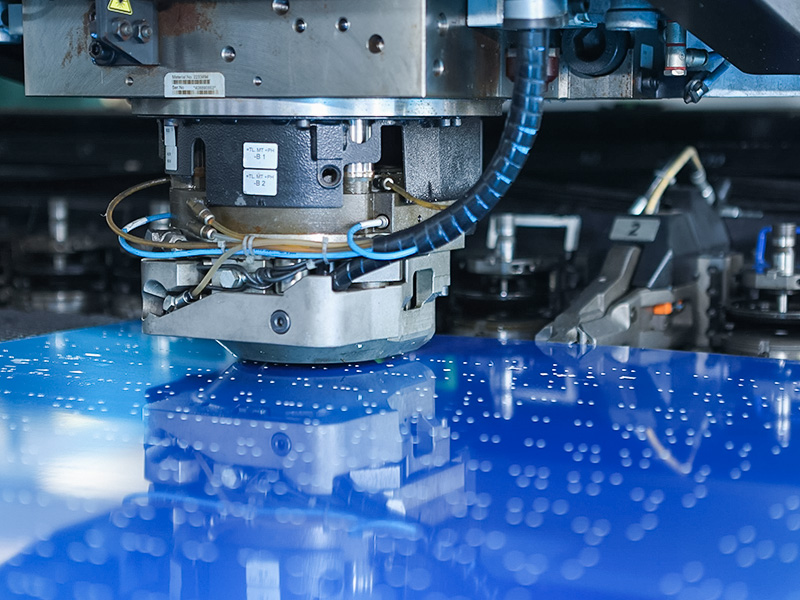
CNC laserová řezačka zaměřuje vysokoenergetický laserový paprsek na povrch plechu. Paprsek taví nebo odpařuje kov podél dráhy definované CNC programem a koaxiální pomocný plyn - obvykle kyslík nebo dusík - vyfukuje roztavený materiál z řezu. Kyslík podporuje řezání měkké oceli prostřednictvím exotermické reakce, zatímco dusík vytváří na nerezové oceli a hliníku čistý okraj bez oxidace.
Ve srovnání s děrováním nebo řezáním plazmou nabízí řezání laserem při zpracování plechu tři praktické výhody:
Z tohoto důvodu nyní mnoho výrobních závodů považuje CNC laserové řezání za výchozí první krok v procesu výroby plechu, zvláště když velikost šarží kolísá.
U plechu je výběr laserového zdroje důležitější než jakákoli jiná specifikace. Vláknové lasery se staly standardem pro řezání kovů, protože dobře absorbují reflexní materiály, jako je hliník, mosaz a měď, a protože jejich provozní náklady jsou nižší. V některých plechových dílnách zůstávají CO2 lasery, hlavně pro řezání silnější měkké oceli kyslíkem nebo pro kombinovanou práci s kovem a nekovem.
| Aspekt | Vláknový laser | CO2 laser |
|---|---|---|
| Vlnová délka | Kolem 1,06 µm | Kolem 10,6 µm |
| Reflexní kovy | Dobré na hliník, mosaz a měď | Riziko odrazu; potřebuje speciální optiku |
| Elektrická účinnost | Vyšší; přeměňuje více vstupního výkonu na energii paprsku | Nižší; více energie ztracené jako teplo |
| Spotřební materiál | Žádný rezonátorový plyn; optika se pomalu opotřebovává | Laserový plyn a zrcadla vyžadují pravidelnou výměnu |
| Typický rozsah plechů | Do 20-25 mm měkké oceli se zdrojem 6 kW | Vhodné pro tlusté plechy s vysoce výkonnými jednotkami |
| Údržba | Jednodušší dodávka paprsku, nižší provozní zatížení | Více optických komponent a kontrol vyrovnání |
Pro většinu výrobců plechů představuje vlákno levnější řešení s vyšší dostupností. Jediným důvodem, proč udržovat CO2 v konverzaci, je produktový mix, kterému dominuje tlustý plech z uhlíkové oceli nebo nekovové materiály.
Při porovnávání cenových nabídek se zaměřte spíše na čísla, která ovlivňují počet dílů za směnu, než na celkový výkon.
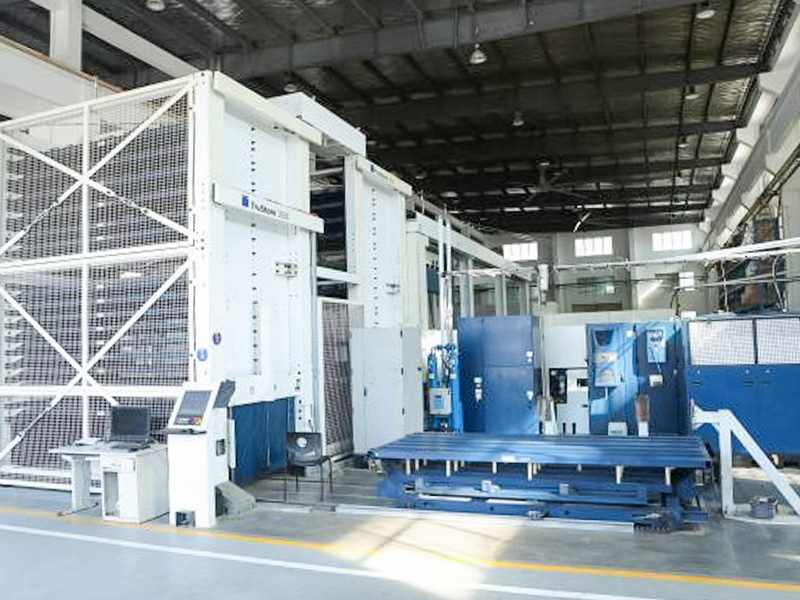
Přesně tyto parametry zabudováváme do našich produkčních laserových řezacích strojů se zaměřením na stabilní řezný výkon a nepřetržitý provoz pro plechové dílny.
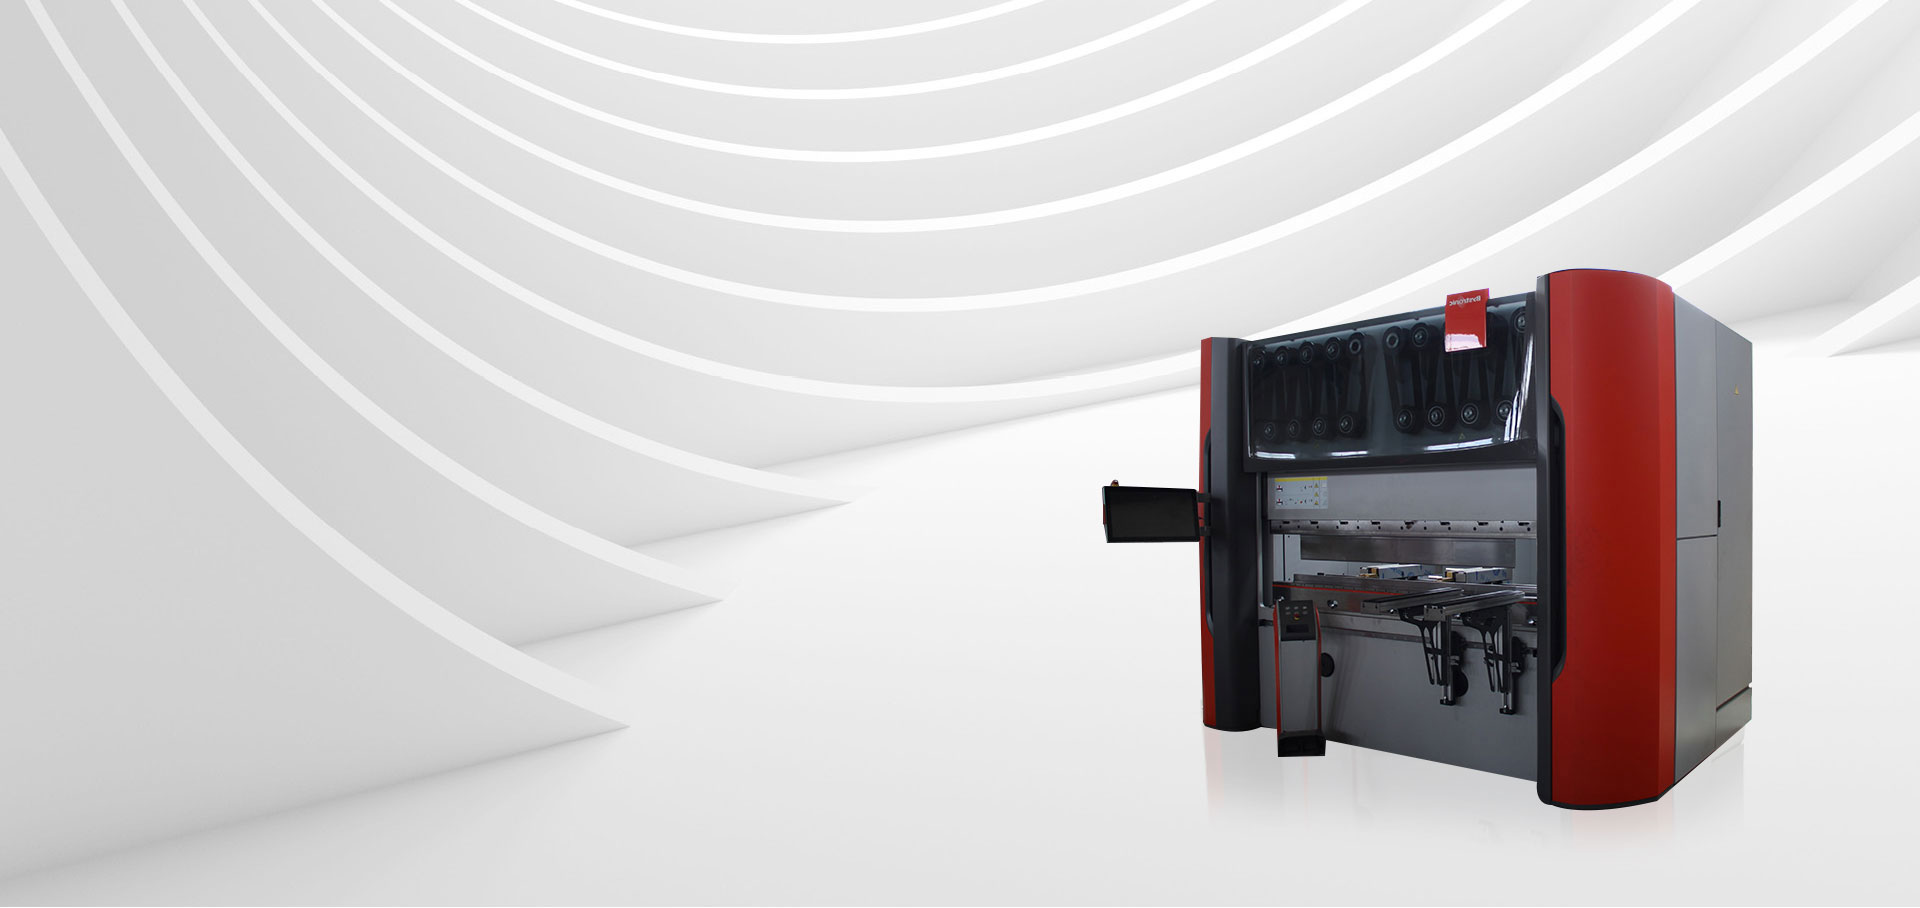
 CNC laserový řezací stroj pro výrobu plechu Tato CNC laserová řezačka na výrobní úrovni poskytuje stabilní, nepřetržité řezání nerezové oceli, uhlíkové oceli a hliníku s velkoformátovými stoly a automatickým odstraňováním třísek – nezbytné pro definování obhajitelných specifikací v dílně. Zobrazit produkt →
Postupujte podle této sekvence, abyste dosáhli specifikace, kterou můžete obhájit před manažerským týmem.
Pokud je vaším pracovním zatížením většinou tenké plechy pod 4 mm, 1-3 kW vláknový stroj s výměnným stolem je často sladkou tečkou. Pro smíšenou práci, která zahrnuje 8-20 mm plech, posuňte až na 4-6 kW.
Podrobnější diskusi o výběru stroje naleznete v našem průvodci na jak vybrat správný CNC laserový řezací stroj .
Kupující strojů v průmyslu plechů opakují stejné chyby. Vyhýbání se jim šetří peníze a prostoje.
Pokud si stále nejste jisti správnou konfigurací, kontaktujte náš technický tým s vaším seznamem materiálů a vzorovými výkresy.
Ano. Vláknový laser je zvláště dobrý s hliníkem, řezání z tenké fólie až do 10 mm nebo více bez problémů s odrazem starších systémů CO2. S podporou dusíku zůstává řezná hrana čistá a bez oxidace.
U měkké oceli řeže vláknový laser o výkonu 3 kW běžně až do 20 mm, zatímco stroj o výkonu 6 kW dosahuje 25 mm nebo o něco více. Mezní hodnoty nerezové oceli a hliníku jsou nižší, obvykle kolem 10-14 mm při stejných úrovních výkonu. Většina plechů se vyrábí pod 10 mm, kde již dobře funguje stroj o výkonu 1-2 kW.
Provozní náklady se skládají z elektřiny, asistenčního plynu a spotřebního materiálu, jako jsou ochranná okna a řezací trysky. Dusík je obvykle největší položkou, když zpracováváte hodně nerezu nebo hliníku. Vyžádejte si standardní tabulku průtoku plynu pro stroj a vynásobte ji místní cenou plynu, než se spoléhat na údaje o účinnosti z brožury.
Záleží na dílu. Laserové řezání je flexibilnější pro složité kontury a konstrukční změny s nulovými náklady na nástroje. Pro velmi velké objemy jednoduchých otvorů je děrování levnější. Mnoho obchodů provozuje obojí, používá děrovací lis pro opakující se vzory otvorů a laser pro všechno ostatní.

 +86-13771171111 +86-13338110517