Výrobní manažeři, kteří specifikují CNC kovový laserový řezač, obvykle začínají jedním číslem: výkonem. Po několika měsících na parketu se čísla, na kterých záleží, ukážou být jiná. O tom, zda se stroj vyplatí, rozhodují náklady na díl, konzistence hran a intervaly údržby. Typ laserového zdroje pohání všechny tři.
Pro většinu operací s plechy a plechy je praktickou odpovědí vláknový laser v rozsahu 1000 W až 3000 W. Řeže nerez, hliník a uhlíkovou ocel s nižšími energetickými náklady než CO2 a nepotřebuje žádné vyrovnávání zrcadel rezonátoru ani doplňování laserového plynu.
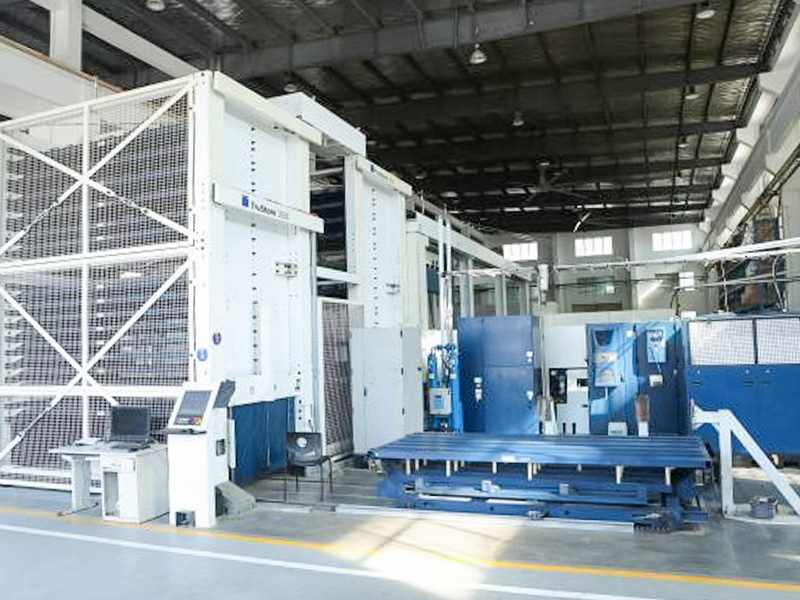
 Vláknový laserový řezací stroj na plechy s CNC řízením Tento stroj využívá k řezání nerezové oceli, uhlíkové oceli a hliníku vysokoenergetický laserový paprsek vedený pokročilým systémem číslicového řízení. Vyhovuje malosériovým nebo složitým tvarům, zatímco jeho velký pracovní stůl a plynem podporované moduly podporují stabilní a nepřetržitou výrobu. Zobrazit produkt →
Průmyslové řezání kovů v současnosti řídí tři typy laserových zdrojů: vlákno, CO2 a krystal. Zdroj určuje, jak efektivně energie vstupuje do kovu, což určuje praktickou rychlost, kvalitu hrany a provozní náklady.
Vláknové lasery pracují v blízkosti 1064 nm, což je vlnová délka, kterou kovy absorbují mnohem lépe než 10,6 µm emitované CO2 lasery. Více absorbované energie znamená rychlejší řezání a nižší elektrický příkon. Vláknové zdroje nemají žádná rezonační zrcadla, která by se dala vyrovnat, a žádný laserový plyn k doplňování, takže běžná údržba se soustředí na řezací hlavu, trysku a ochrannou čočku.
CO2 lasery zůstávají osvědčenou volbou pro velmi silnou uhlíkovou ocel s kyslíkovou podporou a pro obchody, které řežou i nekovy. Jejich nevýhodou je vyšší spotřeba energie, zrcadla, která vyžadují čištění a zarovnání, a spotřební laserový plyn.
Krystalové lasery (Nd:YAG a Nd:YVO4) poskytují vynikající zaostření pro jemné funkce, ale mají kratší životnost součástí a nižší účinnost čerpání. Nyní se omezují převážně na přesné mikroobrábění.
| Typ | Vlnová délka | Účinnost řezání kovů | Provozní náklady | Typická role |
|---|---|---|---|---|
| Vláknina | Asi 1064 nm | Vysoká | Nízká | Výroba plechů a plechů |
| CO2 | 10,6 um | Střední | Vysoká | Silné řezání oceli a nekovů |
| Crystal | Zhruba 1064 nm | Střední | Vysoká | Přesné mikroobrábění |
Pokud vaší práci dominuje plech z nerezové oceli, hliníku nebo uhlíkové oceli, je racionálním výchozím nastavením vlákno. Než dokončíte nákup, projděte si ho jak vybrat správný CNC laserový řezací stroj pro vaši dílnu k vážení tlustého plechu a nekovových výjimek.
Čtyři specifikace mají nejsilnější vliv na produktivitu. Porovnejte je s vlastní tloušťkou materiálu namísto maxima v brožuře.
Vláknový laser o výkonu 3000 W obvykle řeže 12 mm měkkou ocel rychlostí 1,5 až 2,0 m/min s kyslíkem, zatímco 2 mm nerez s dusíkem může pracovat rychlostí 8 až 10 m/min. Odhadněte denní výstup z tloušťky, kterou nejčastěji zpracováváte, nikoli z nejtenčího listu ve vašem katalogu.
Většina strojů uvádí přesnost polohování blízko ±0,05 mm na metr a opakovatelnost blízkou ±0,03 mm. Sestavy jazýčků a drážek, držáky závěsů a díly pro přípravu svarů závisí na těchto hodnotách více než na výkonu laseru.
Kyslík urychluje řezání uhlíkové oceli, ale zanechává na hraně nepatrný oxid. Dusík vytváří čisté hrany bez oxidů na nerezu a hliníku. Rychlé přepínání mezi vysokotlakým dusíkem a nízkotlakým kyslíkem zvyšuje flexibilitu plánování a zabraňuje tomu, aby se stroj stal úzkým hrdlem.
Adaptivní propíchnutí snižuje rozstřik na čočce a otřepy na spodním okraji tím, že se během propíchnutí vyšplhá a poté se zatáhne pro řez. Požádejte dodavatele o vzorky řezu ve vaší dominantní tloušťce a zkontrolujte spodní okraj, zda neobsahuje strusky a řeznou plochu, zda nejsou pruhy.
Každé CNC řezání kovů laserem probíhá v podobném pořadí. Pochopení každé fáze vám pomůže vyhodnotit požadavky na software, automatizaci a dovednosti operátora před podpisem objednávky.
U dílů s velkým množstvím otvorů je CNC děrovací lis často rychlejší než laserové řezání na vzorech s opakovanými otvory, zatímco laser si poradí se složitými obrysy, malými dávkami a požadavky na těsné hrany. Oba stroje dobře fungují jako doplňky na jedné výrobní lince.
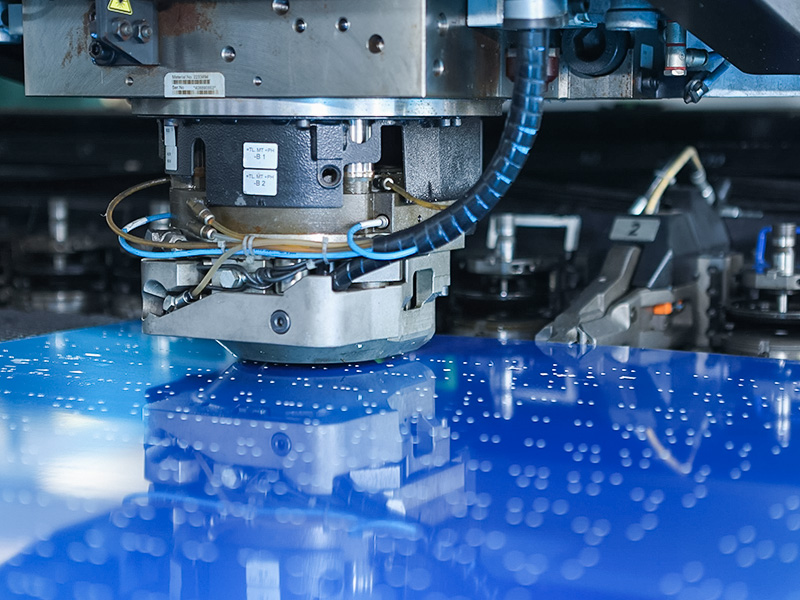
 CNC děrovací lis na plechy s vysokou tuhostí Tento lis zkonstruovaný pro děrování, vysekávání, ohýbání a hluboké tažení má pevný rám a přesné CNC řízení zdvihu, rychlosti a tlaku. Zvládá ocel, hliník a některé nekovové plechy, takže je účinným doplňkem laserového řezání pro opakované vzory. Zobrazit produkt →
Výkon laseru nastavuje praktickou rychlost a maximální tloušťku pro každý materiál. Níže uvedené hodnoty ukazují typické jednoprůchodové limity pro moderní vláknové lasery s doporučeným asistenčním plynem. Skutečné výsledky se liší podle tuhosti stroje, kvality optiky, polohy zaostření a čistoty plynu, takže je považujte spíše za srovnávací rámec než za záruku.
| Vláknina power | Měkká ocel s kyslíkem | Nerez s dusíkem | Hliník s dusíkem |
|---|---|---|---|
| 1500 W | 12 mm | 6 mm | 5 mm |
| 3000 W | 20 mm | 12 mm | 10 mm |
| 6000 W | 25 mm | 20 mm | 16 mm |
| 12 000 W | 40 mm | 30 mm | 25 mm |
Pokud je většina vaší práce 1 až 6 mm z nerezu a hliníku, 1500 W nebo 3000 W stroj dobře vyvažuje rychlost a kapitálové náklady. Pokud pravidelně řežete uhlíkovou ocel o tloušťce 12 mm a silnější, zvolte alespoň 6000 W. Předimenzování zvyšuje pořizovací cenu a požadavky na elektrické služby, aniž by se zlepšil výkon tenkých plechů.
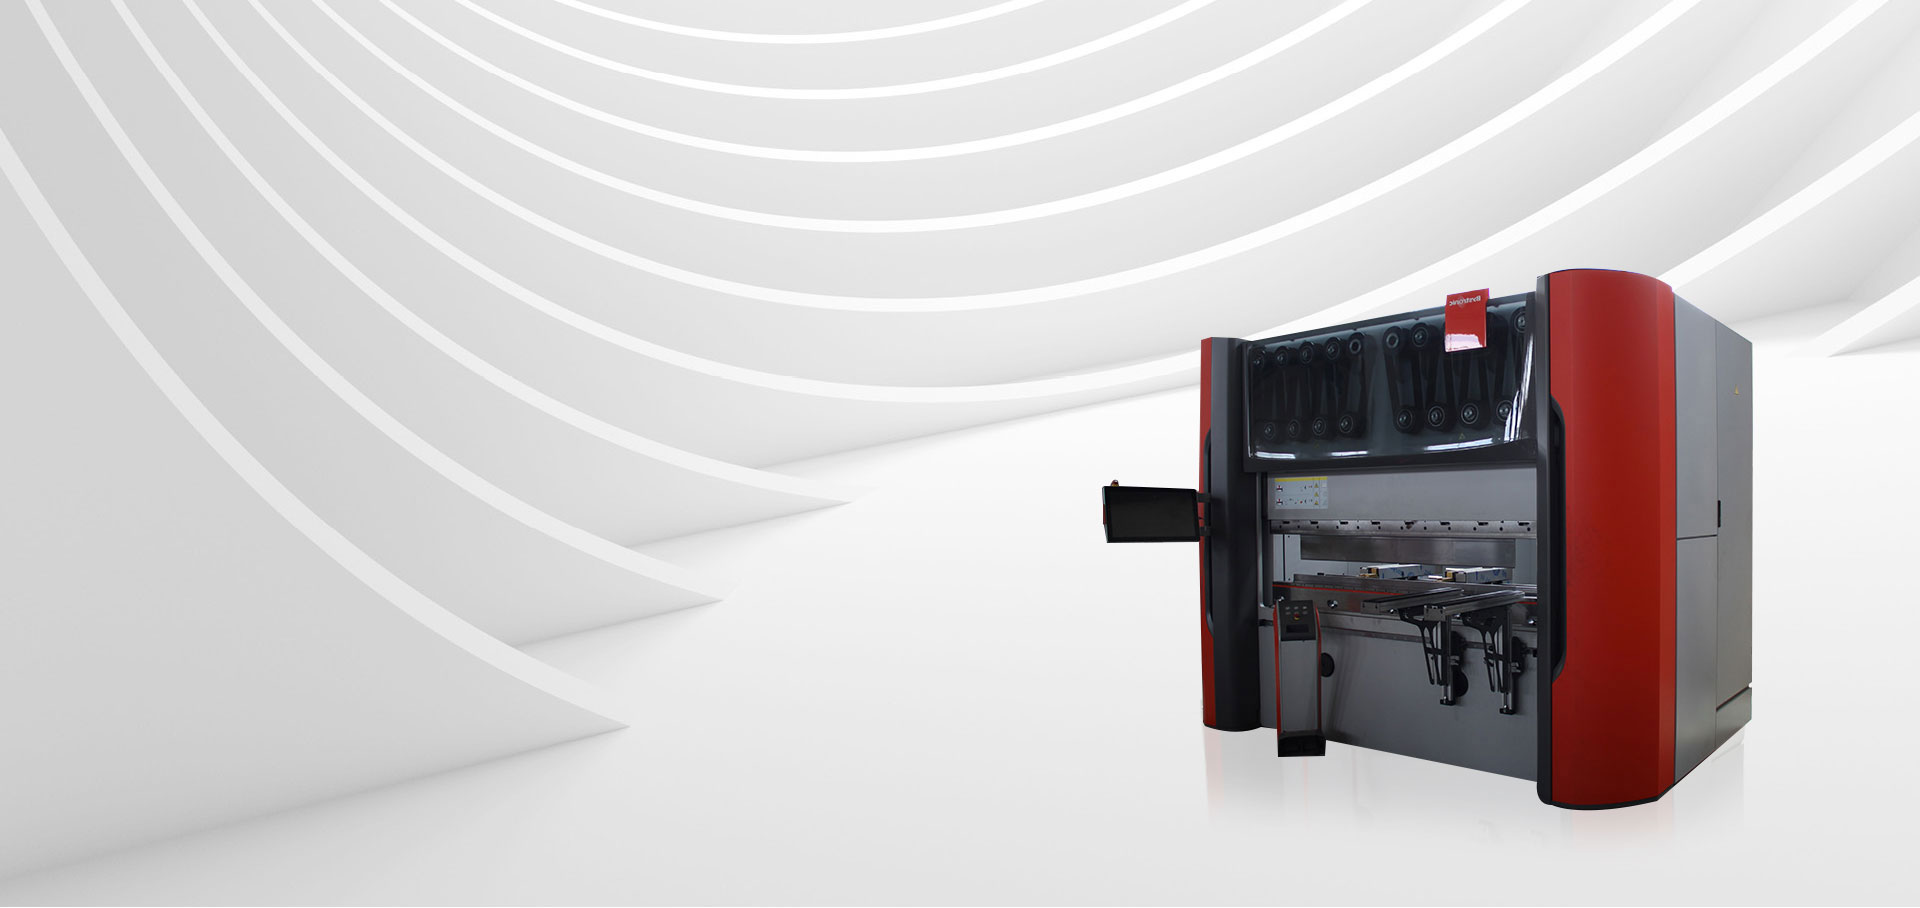
Většina řezaných dílů ještě potřebuje tvarování. Linku dokončuje CNC ohýbačka spárovaná s laserem, takže naplánujte obě dohromady, abyste zabránili pohybu úzkého místa po proudu.
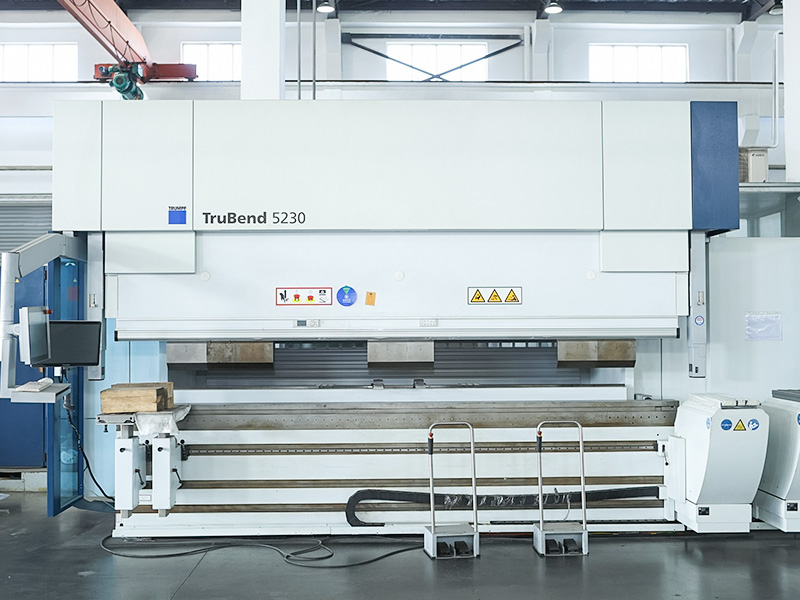
 CNC ohýbačka s přesným řízením úhlu Tato ohýbačka používá vysoce přesný CNC systém k nastavení úhlu, délky a tlaku, čímž se snižuje chybovost a zajišťuje přesnost. Kompatibilní s různými formami, zpracovává uhlíkovou ocel, nerezovou ocel a hliník a hladce se integruje do výrobní linky pro řezání až tváření. Zobrazit produkt →
Rozdíl v nákladech mezi stroji se projeví během prvních 24 měsíců, často dlouho předtím, než je stroj plně amortizován.
U typických výrobních objemů výhoda vlákna u elektřiny, plynu a optiky samotná často zaplatí vyšší počáteční cenu během dvou až tří let, než se započítá zvýšení produktivity z rychlejšího řezání.
Dokáže si laserová řezačka na vláknité kovy poradit s mědí a mosazí?
Ano. Měď a mosaz absorbují vlnovou délku vlákna (asi 1064 nm) mnohem lépe než vlnovou délku CO2, a proto se vlákno stalo standardem pro tyto reflexní slitiny. Stroj stále potřebuje ochranu proti zpětnému odrazu v podávacím vláknu a řezné hlavě, proto potvrďte, že dodavatel odpovídajícím způsobem nakonfiguroval optiku. Řezná rychlost na mědi je nižší než na měkké oceli a k zamezení tvorby oxidů se obvykle používá dusík nebo vzduch.
Mám použít kyslík nebo dusík pro nerezovou ocel?
Použijte dusík, když musí být hrana čistá a bez oxidů, což je vyžadováno pro viditelné části, přípravu svařování nebo součásti přicházející do styku s potravinami. Kyslík poskytuje o něco rychlejší řez na tenkém nerezu, ale zanechává zabarvený okraj a tenkou vrstvu oxidu. Pokud kvalita hran není kritická a díl bude natřen nebo skryt, může kyslík snížit náklady na plyn.
Kolik podlahové plochy a inženýrské infrastruktury potřebuje CNC kovová laserová řezačka?
1500 W vláknový stroj obvykle potřebuje asi 8 až 15 metrů čtverečních, včetně chladiče a prostoru pro nakládání archů a odebírání dílů. Elektrické napájení je obvykle 400 V třífázové s připojenou zátěží cca 15 až 25 kVA v závislosti na výkonu. Potřebujete také pomocný přívod plynu; dusík může být dodáván v lahvích, dewarových nádobách nebo velkoobjemových nádržích v závislosti na měsíční spotřebě.
Trh s CNC kovovými laserovými řezačkami odměňuje kupující, kteří přizpůsobí stroj jejich skutečnému výrobnímu mixu. Začněte s vláknitým strojem, ověřte skutečnou řeznou rychlost při vaší dominantní tloušťce, zkontrolujte dostupnost pomocného plynu ve vašem regionu a zároveň naplánujte následné tvarování.
Pokud již máte výkresy nebo definovaný seznam dílů, rychlá diskuze s naším tým zákaznických služeb může ověřit konfiguraci stroje, než se zavážete k rozvržení.

 +86-13771171111 +86-13338110517