Rychlá odpověď: pro plechy je standardní volbou stroj na řezání vláknovým laserem pro tloušťku materiálu zhruba 0,5 až 20 mm. Řeže jakýkoli profil přímo ze souboru CAD bez použití nástrojů, zářezu pouze několika desetin milimetru a kvality hran, která obvykle nevyžaduje žádné přepracování. Zvolte 1,5 až 3 kW, pokud je vaší prací převážně tenký plech; přejít na 6 kW a více, když se deska nad 10 mm stane rutinou. O nákupu však skutečně rozhoduje to, jak se k sobě hodí výkon, velikost stolu, asistenční plyn a zbytek vaší řady, nikoli největší číslo v datovém listu.
Dvě charakteristiky vysvětlují, proč vláknové lasery vytlačily CO2 stroje při zpracování plechů. Paprsek je generován a dodáván prostřednictvím optických vláken, nikoli zrcadel, takže práce se zaměřováním a běžná údržba do značné míry zmizí. Vlnová délka je také účinně absorbována reflexními kovy, jako je hliník, mosaz a měď, které byly pro systémy CO2 vždy nepříjemné.
Níže uvedené části vysvětlují, jak funguje proces řezání, jak přizpůsobit výkon a velikost stolu vašemu materiálu a kde je laser umístěn v kompletní řadě plechů.
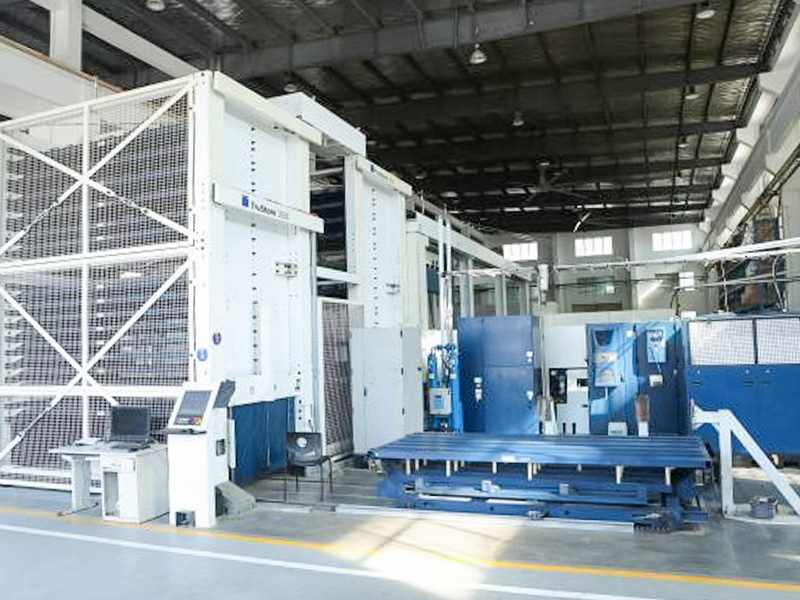
 Zakázkové CNC vláknové laserové řezací stroje Velkoformátové vláknové a CO2 laserové řezačky TRUMPF, které poskytují úzké zářezy a čisté hrany popsané pro rovné až ohýbané plechové díly. Zobrazit produkt →
Vláknový laser koncentruje světlo do bodu o průměru zlomku milimetru. Při této intenzitě se kov v bodě zaostření taví a vypařuje, zatímco proud pomocného plynu vyfukuje roztavený materiál ze zářezu zespodu. Řezací hlava sleduje naprogramovanou dráhu, obvykle importovanou jako soubor DXF z vašeho systému CAD, a software pro vkládání uspořádá mnoho dílů na jeden list, takže operátor manipuluje s materiálem pouze jednou. Šířka řezu je obvykle mezi 0,1 a 0,3 mm a tepelně ovlivněná zóna je dostatečně úzká, že většina polotovarů jde přímo k ohýbání nebo svařování bez rovnání.
Plyn přiváděný tryskou mění rychlost řezání i konečnou úpravu hrany více, než mnoho kupujících očekává. Tři možnosti pokrývají téměř všechny práce s listy:
| Pomocný plyn | Nejlépe se hodí pro | Kompromisy |
|---|---|---|
| Kyslík | Měkká ocel, zejména nad 6 mm, kde exotermická reakce urychluje řezání | Zanechává tmavý oxidový okraj, který je nutné před svařováním nebo nátěrem odstranit |
| Dusík | Nerezová ocel, hliník a jakákoliv část svařená nebo dokončená později | Potřebuje vysoký tlak a průtok, což z něj dělá nejdražší plyn |
| Stlačený vzduch | Tenká měkká ocel a výrobní procesy citlivé na cenu | Nejnižší provozní náklady, ale hrany vykazují lehkou oxidaci |
Jeden praktický důsledek: pokud řežete velké množství nerezové oceli, oceňte dodávku dusíku, než naceníte stroj. Lahve, velkoobjemové nádrže nebo generátor plynu jsou opakující se náklady, které překonají jakoukoli slevu na nákup.
Výkon nastavuje strop na tloušťce a páka na rychlost. Jako hrubý průmyslový průvodce lze uvést, že vláknový laser o výkonu 1,5 kW zpracuje měkkou ocel do tloušťky asi 6 mm, stroj o výkonu 3 kW dosahuje přibližně 10 mm, jednotka o výkonu 6 kW řeže zhruba na 16 mm a stroje třídy 12 kW pracují za pomoci kyslíku nad 25 mm. Nerezové a hliníkové kapacity jsou nižší a obvykle běží na dusík. Použijte níže uvedenou mřížku jako výchozí bod a poté ověřte každou tloušťku, kterou skutečně prodáváte, podle řezných tabulek výrobce.
Výroba tenkých plechů. Měkká ocel do asi 6 mm; nerez a hliník o stupeň tenčí. Typické pro skříně, držáky a lehkou výrobu.
Tahoun výrobce. Cca 10 mm v měkké oceli, s rozumnou rovnováhou rychlosti, ceny plynu a ceny za díl.
Deska střední tloušťky do cca 16 mm z měkké oceli. Hodí se pro zemědělské, stavební a rámové práce.
Těžká deska nad 25 mm s asistencí kyslíku. Dělá tlustostěnné řezání ekonomickým namísto okrajového.
Berte tato čísla spíše jako orientační než jako záruky. Řezná rychlost prudce klesá blízko maximální tloušťky stroje, takže součást, která je technicky možná, může být komerčně špatná. Mnoho kupujících dimenzuje stroj tak, aby rychle řezal jejich běžné tloušťky a zadával příležitostné těžké plechy.
Označení strojů obvykle kóduje pracovní stůl: stroj 3015 má lože asi 3 000 x 1 500 mm, stroj 4020 se rozkládá na 4 000 x 2 000 mm. Kupte si stůl za list, který kupujete, ne naopak. Běžné skladové velikosti jsou 1 000 x 2 000 mm, 1 250 x 2 500 mm a 1 500 x 3 000 mm, takže 3015 pokrývá dva nejoblíbenější formáty. Výměnný stůl, kde jedna postel řeže, zatímco druhá je vyložena, se v obchodech s více než jednou směnou rychle vyplatí.
Chcete-li získat úplnější rámec rozhodování, náš průvodce výběr správného CNC laserového řezacího stroje podrobněji pokrývá otázky týkající se výkonu, rozpočtu a poprodejních služeb.
Laserový řezací stroj zřídka pracuje samostatně. Závisí na tom jak kvalita polotovaru ve směru toku, tak přesnost tvarování ve směru toku, a typický řetězec prochází pěti stanicemi:
Vstupní deska a cívka jsou nejprve zploštěny. Přířezy vyříznuté z pokrouceného plechu zanechávají stůl s nepředvídatelnou rovinností a tato chyba se přenáší do každé další stanice.
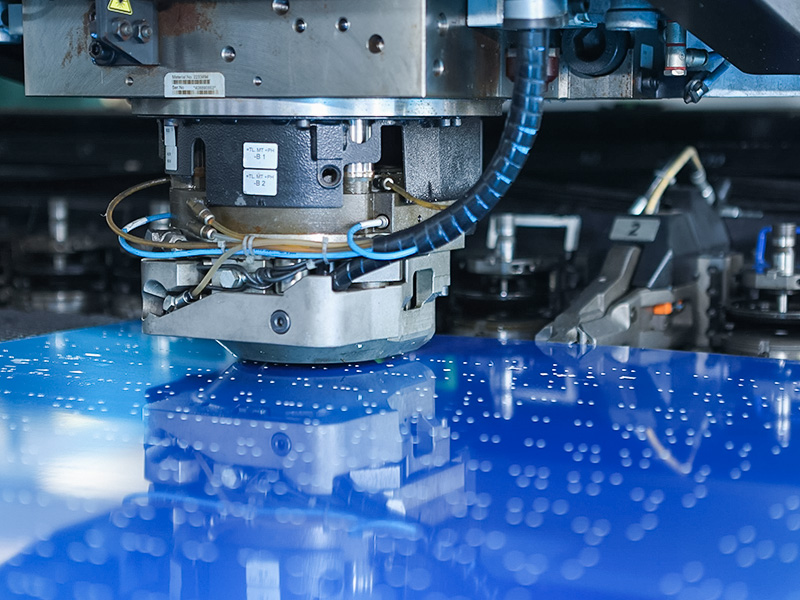
Díly jsou vnořené a řezané v jednom nastavení, včetně otvorů a štěrbin, které by jinak potřebovaly vrtání nebo děrování.
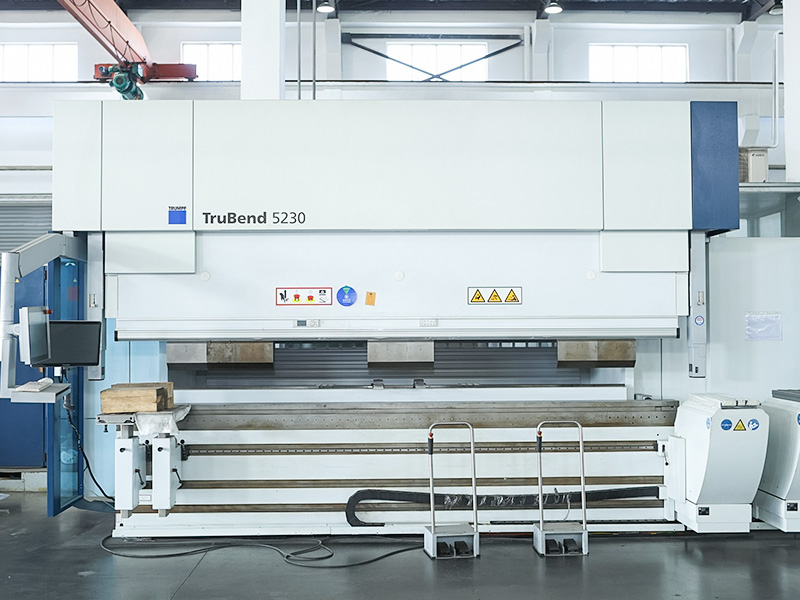
Ohraňovací lis ohýbá příruby podél řezaných hran. Čisté, rovné řezané hrany a přesné reliéfní řezy jsou to, co udržuje úhly ohybu opakovatelné.
Řezané a tvarované díly se spojují do sestav. Konzistentní hrany a pozice otvorů zajišťují jednoduchost svařovacích přípravků.
Montáž dokončete leštěním a nátěrem. Dusíkem řezaná nerezová ocel často přechází přímo na konečnou úpravu bez začištění hran.
Získáváním těchto stanic od jednoho dodavatele zůstává odpovědnost za tolerance na jednom místě. Nivelační stroje a ohraňovací lisy jsou nejčastějšími společníky nového laseru.
 Zakázkový stroj na vyrovnávání kovových desek Válečkový nivelační stroj, který obnovuje rovinnost zkroucených plechů, což je běžný doplněk při přidávání laseru k lince plechu. Zobrazit produkt →
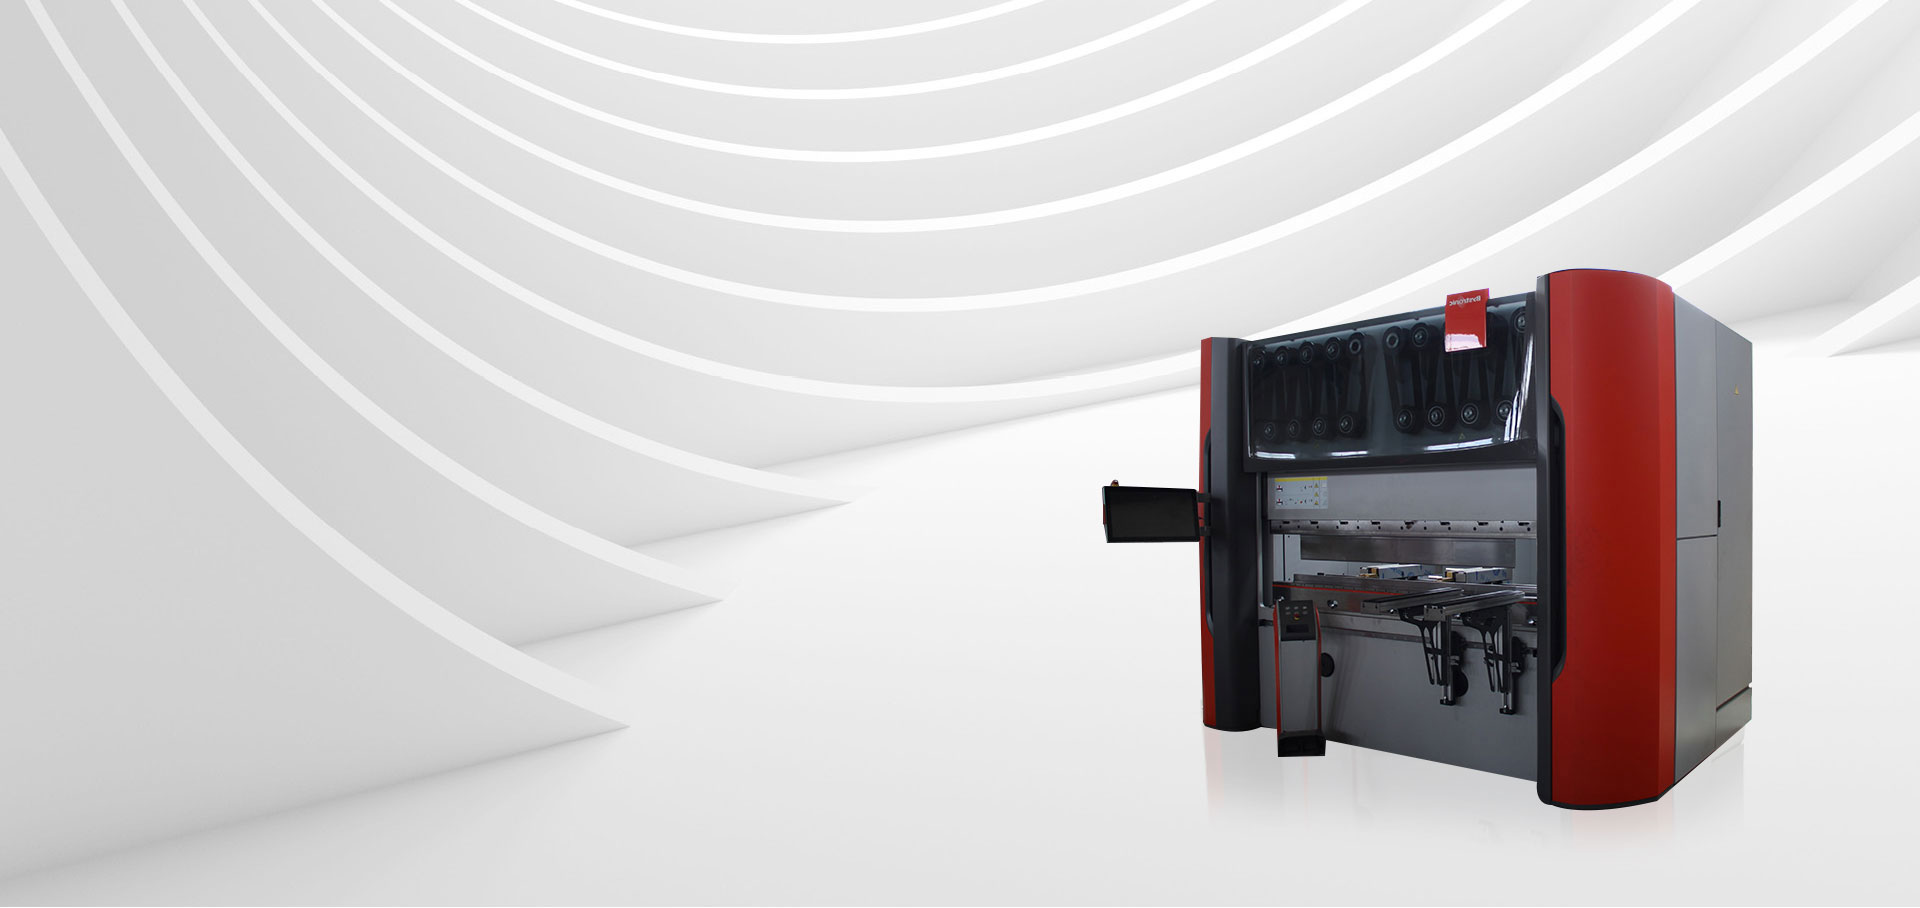
 CNC ohýbačky a ohraňovací lisy CNC ohraňovací lisy a ohýbací centra od TRUMPF, Salvagnini a Bystronic, které formují laserem řezané polotovary do hotových úhlů a tvarů. Zobrazit produkt →
Datové listy vytvářejí užší seznamy; test omezuje uzavření obchodů. Před podpisem kupní smlouvy požádejte o:
Pokud vaše svazky ještě neospravedlňují počítač, je k dispozici stejná funkce jako služba. Zasílání výkresů a nákup hotových dílů, řezaných, ohýbaných, svařovaných a potažených, je běžným prvním krokem před vložením kapitálu. služby zakázkové výroby funguje přesně tak, od zákaznických výkresů až po zkontrolované hotové díly.
Jakou tloušťku zvládne laserový řezací stroj na plech?
Záleží na síle. Obecně platí, že 1,5 kW pokrývá měkkou ocel do tloušťky asi 6 mm, 3 kW do asi 10 mm, 6 kW do asi 16 mm a stroje třídy 12 kW nad 25 mm. Nerezové a hliníkové kapacity jsou nižší a obvykle běží na dusík.
Je vláknový laser pro plech lepší než CO2?
Pro nové nákupy je vlákno praktickou odpovědí pro téměř všechny plechy: vyšší elektrická účinnost, nižší údržba a lepší výsledky na reflexních kovech. CO2 přežívá hlavně ve starších instalacích a několika speciálních aplikacích.
Jaký formát souboru stroj potřebuje?
Ploché 2D profily, nejčastěji soubory DXF nebo DWG exportované z vašeho CAD systému. Nesting software uspořádá profily na plechu a vygeneruje řezací program.
Mohu si objednat díly místo nákupu stroje?
Ano. Odešlete výkresy a specifikace materiálu, obdržíte cenovou nabídku a objednejte hotové polotovary nebo kompletní sestavy. Mnoho obchodů tímto způsobem ověřuje poptávku před nákupem vybavení.

 +86-13771171111 +86-13338110517