V moderním prostředí průmyslové výroby, CNC laserový řezací stroj představuje definitivní řešení pro vysoce přesnou výrobu. Integruje počítačové numerické řízení (CNC) s vysoce výkonnou laserovou technologií pro řezání materiálů s takovou přesností a rychlostí, jaké se tradiční mechanické metody řezání nemohou rovnat. Primárním závěrem je, že pro průmyslová odvětví vyžadující složité geometrie, minimální plýtvání materiálem a vysokou rychlost výroby není CNC laserové řezání pouze možností, ale nutností. Převádí digitální návrhy na fyzické části s výjimečnou kvalitou hran, čímž eliminuje potřebu rozsáhlého následného zpracování. Tato technologie způsobila revoluci v odvětvích od automobilového až po letecký průmysl tím, že poskytuje všestranný bezkontaktní řezný nástroj, který si poradí s velkým množstvím materiálů s konzistentní opakovatelností.
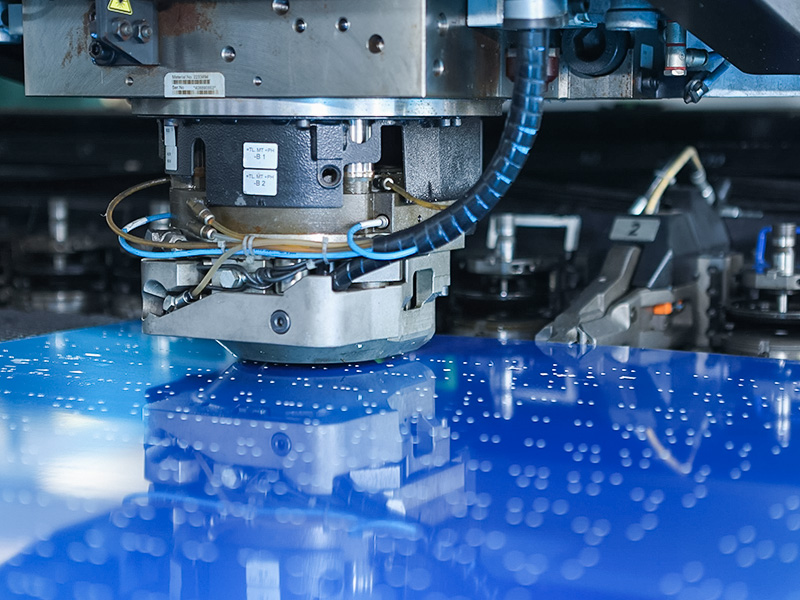
Srdcem tohoto stroje je synergie mezi pokročilou optikou a systémy řízení pohybu. Termín "CNC" se vztahuje na počítačový numerický řídicí systém, který určuje pohyb laserové hlavy. Tento systém čte instrukce G-kódu, které převádějí počítačově podporovaný design (CAD) model do přesných souřadnic. Laserový zdroj generuje paprsek světla o vysoké intenzitě, který je pak zaostřen čočkou do malého bodu na povrchu materiálu. Toto zaostřené místo vytváří intenzivní hustotu tepla, což způsobuje roztavení, hoření nebo odpařování materiálu. Současně koaxiální proud plynu – často kyslíku nebo dusíku – odfoukne roztavený materiál a zanechá čistý řez.
Na rozdíl od mechanického řezání, které se spoléhá na fyzickou sílu a tvrdé nástroje, je řezání laserem bezkontaktní proces. To znamená, že na obrobek není vyvíjen žádný fyzický tlak, což výrazně snižuje riziko mechanické deformace. Obrobek zůstává nehybný na řezném lůžku, zatímco portálový systém pohybuje laserovou hlavou dynamickou rychlostí a zrychlením. Tato schopnost umožňuje řezání vysoce složitých tvarů a ostrých vnitřních rohů, kterých by nebylo možné dosáhnout se standardní frézou.
Při hodnocení CNC laserového řezacího stroje spočívá jeden z nejkritičtějších rozdílů v typu použitého laserového zdroje. Dvěma dominantními technologiemi jsou CO2 lasery a vláknové lasery. Pochopení rozdílu je zásadní pro výběr správného nástroje pro konkrétní aplikace.
CO2 lasery jsou průmyslovým standardem po celá desetiletí. Fungují tak, že vzbudí směs plynů (oxid uhličitý, dusík a helium) elektřinou. Tato technologie vytváří vlnovou délku zhruba 10,6 mikrometrů, která je silně absorbována nekovy, jako je dřevo, akryl, plasty a textilie. CO2 lasery jsou výjimečně vhodné pro řezání silnějších materiálů a poskytují hladší hrany na plastech. Obecně jsou však méně účinné při zpracování kovů, zejména reflexních, jako je měď a hliník.
Vláknové lasery představují modernější evoluci, využívající technologii pevných látek ke generování paprsku o vlnové délce přibližně 1,064 mikrometrů. Tato kratší vlnová délka je mimořádně dobře absorbována kovy, včetně vysoce reflexních. Vláknové lasery přeměňují elektrickou energii na laserové světlo s mnohem vyšší účinností než CO2 lasery. Nabízejí výrazně vyšší řezné rychlosti na tenkém až středně silném plechu a nevyžadují téměř žádnou údržbu díky absenci zrcadel nebo pohyblivých částí uvnitř rezonátoru.
Pro lepší představu rozdílů uvádí následující tabulka výkonnostní charakteristiky obou technologií v průmyslovém kontextu.
| Funkce | CO2 laser | Vláknový laser |
|---|---|---|
| Vlnová délka | 10,6 μm | 1,064 μm |
| Účinnost řezání kovů | Mírný | Velmi vysoká |
| Nekovová schopnost | Výborně | Omezené |
| Požadavky na údržbu | Vysoká (náplně plynu, zrcátka) | Nízká |
| Provozní náklady | vyšší | Nízkáer |
Přijetí CNC laserových řezacích strojů prudce vzrostlo v různých průmyslových odvětvích kvůli jejich mnohostranným výhodám. Výhody přesahují jednoduché řezání a ovlivňují celý životní cyklus výroby od návrhu až po konečnou montáž.
Jednou z nejsilnějších předností CNC laserového řezacího stroje je jeho schopnost zpracovávat různorodou škálu materiálů. Zatímco konkrétní schopnost závisí na výkonu a typu laseru, rozsah je obecně široký.
V kovoobráběcím sektoru dominují vláknové lasery. Snadno proříznou uhlíkovou ocel, nerezovou ocel a hliník. Vysoce výkonné vláknové lasery nyní mohou řezat uhlíkovou ocel až do tloušťky 30 mm nebo více v jediném průchodu. U tenčích měřidel je rychlost tak vysoká, že se řezací hlava často stává úzkým hrdlem výrobní linky. Nerezová ocel dobře reaguje na řezání vysokotlakým dusíkem, což vytváří okraj bez oxidů, který je připraven ke svařování bez dalšího čištění.
CO2 lasery si zachovávají korunu pro nekovy. Tyto stroje jsou široce používány v průmyslu značení k řezání akrylu a plastů. Jsou také nepostradatelné v textilním průmyslu pro řezání látek bez třepení okrajů a ve zpracování dřeva pro vytváření složitých intarzií a intarzie. Dokonce i kompozitní materiály a určitá keramika mohou být zpracovány pomocí specifických parametrů laseru.
Obsluha CNC laserového řezacího stroje vyžaduje významné bezpečnostní aspekty kvůli vysokonapěťové elektronice a vysokoenergetickým světelným paprskům. Moderní stroje jsou uzavřeny v plně nepropustných krytech vybavených bezpečnostními zámky, které při otevření dveří okamžitě přeruší laserový paprsek. Obsluha musí být také chráněna před výpary a částicemi vznikajícími během procesu řezání. Účinný systém odsávání výparů je nezbytný pro odstranění toxických plynů, zejména při řezání pokovených kovů nebo plastů.
Režimy údržby se vyvíjely s technologií. Vláknové lasery, které jsou v pevné fázi, eliminovaly potřebu doplňování plynu a vyrovnávání zrcadel, které vyžadují trubice CO2. Optika řezné hlavy však stále vyžaduje pravidelnou péči. Ochranné okénko, které zakrývá zaostřovací čočku, je nutné pravidelně kontrolovat a vyměňovat, aby se zabránilo poškození drahé čočky rozstřikem. Pravidelné čištění lineárních vedení a hřebenů zajišťuje, že si pohybový systém zachová vysokou přesnost. Funkce prediktivní údržby v moderních řídicích systémech CNC nyní mohou upozornit operátory dříve, než dojde ke kritickým poruchám, což dále zkracuje prostoje.
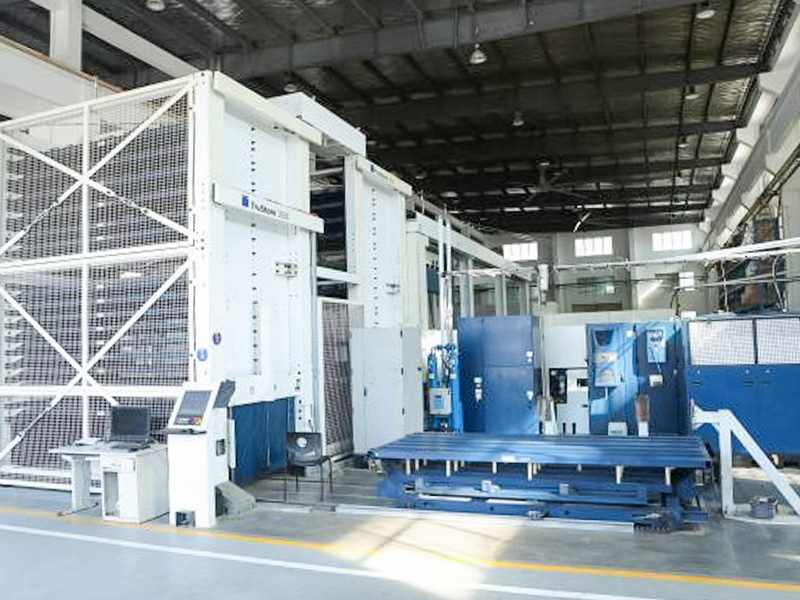
Budoucnost CNC laserového řezání spočívá v plné automatizaci a chytré integraci. S tím, jak se standardy Průmyslu 4.0 stávají normou, jsou laserové řezací stroje stále více integrovány do plně automatizovaných výrobních linek. To zahrnuje automatizované nakládací a vykládací věže, robotické třídění dílů a napojení na systémy plánování podnikových zdrojů (ERP).
Umělá inteligence začíná hrát roli při optimalizaci řezných drah a sledování kvality řezu v reálném čase. Inteligentní senzory dokážou zjistit, zda je laserový řez neúplný, a automaticky součást znovu obříznout nebo pozastavit stroj kvůli kontrole. Kromě toho se vyvíjejí technologie tvarování paprsku, aby se profil intenzity laseru přizpůsobil konkrétním materiálům, což umožňuje ještě vyšší řezné rychlosti a lepší kvalitu břitu u obtížně zpracovatelných kovů. CNC laserový řezací stroj nakonec přechází ze samostatného nástroje na chytré propojené výrobní centrum.

 +86-13771171111 +86-13338110517